Почему алюминий нельзя варить «как сталь»
На поверхности алюминия всегда есть оксидная плёнка. Она плавится при температуре около 2000 °C, тогда как сам алюминий — при ~660 °C. Если плёнку не разрушить, ванна не сформируется: металл под ней уже течёт, а оксид держит форму.
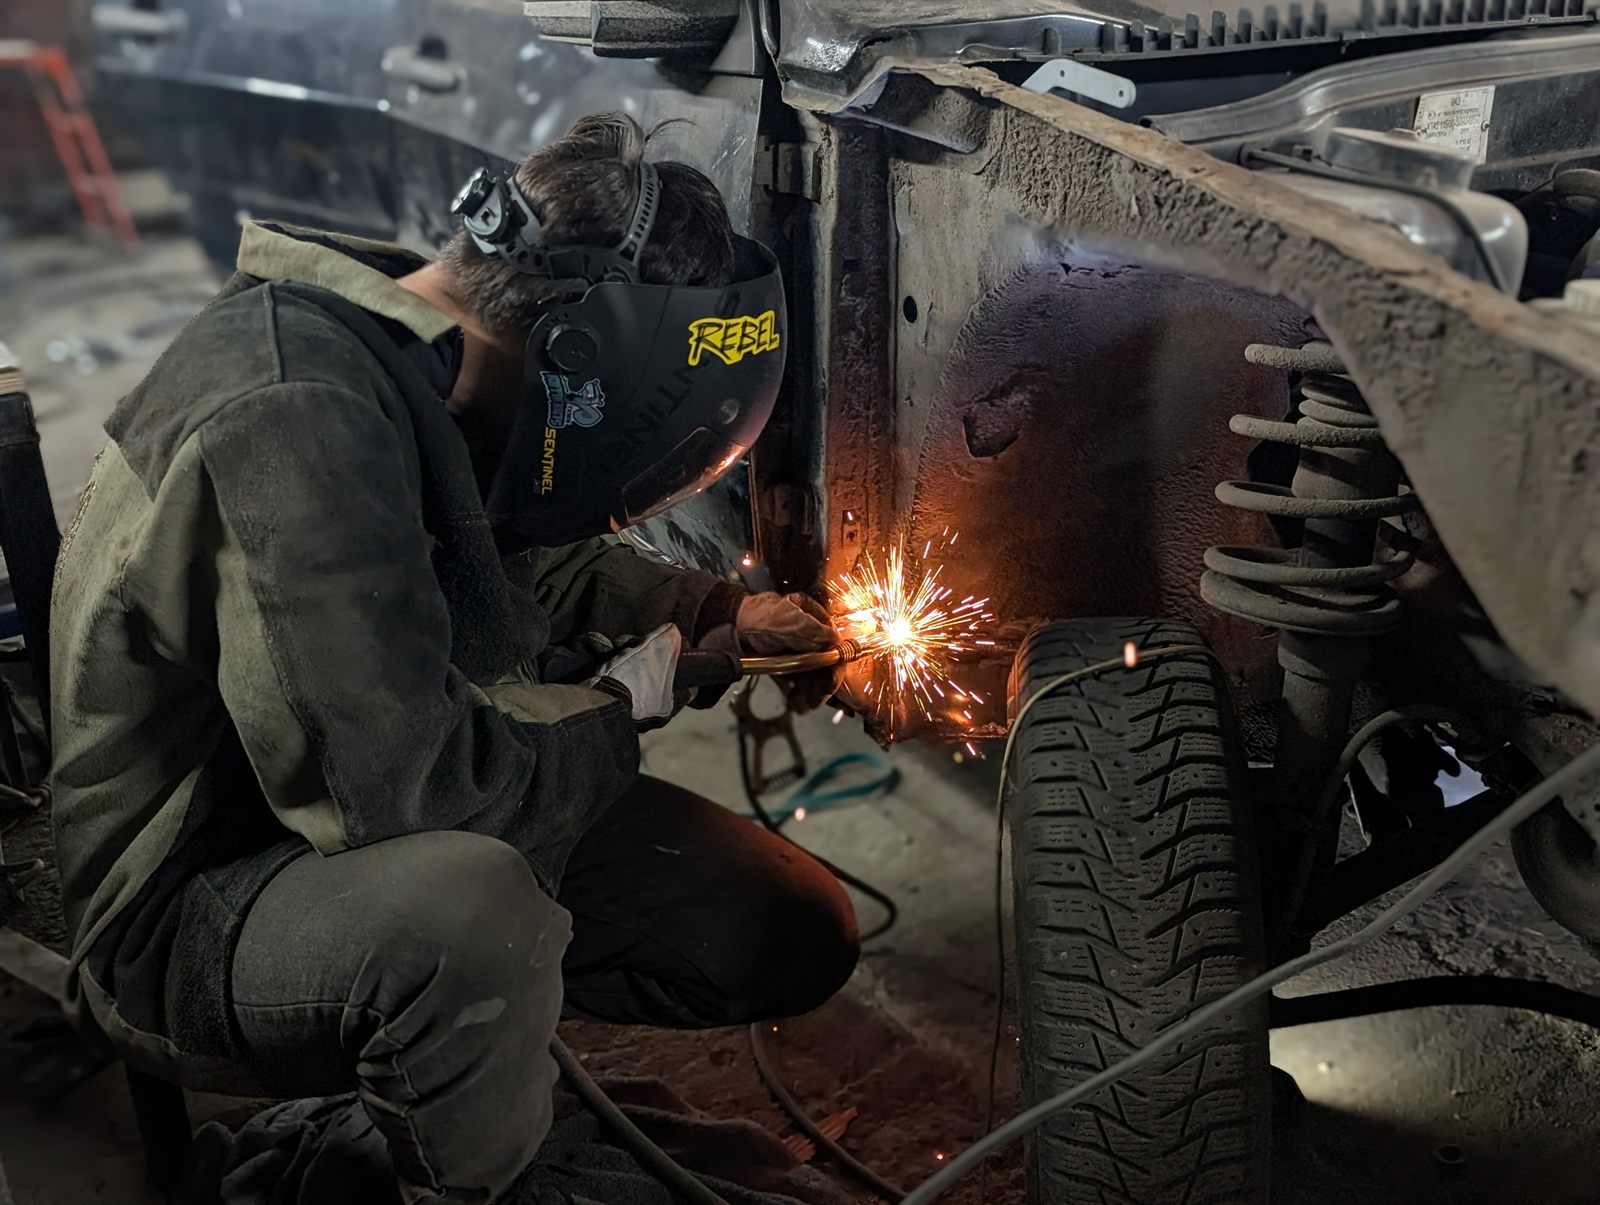
Именно поэтому алюминий варят в среде аргона методом TIG (вольфрамовым электродом), где дуга попеременно разрушает оксид и сплавляет металл. Обычная стальная проволока и CO₂ здесь не работают.
TIG и режим AC/DC
Для тонкого алюминия нужен переменный ток. В режиме AC дуга меняет полярность: одна полуволна «разбивает» оксидную плёнку, вторая — проплавляет металл и не даёт электроду перегреться. Коротко это выглядит так:
- AC (переменный ток) — алюминий и магниевые сплавы;
- DC (постоянный ток) — нержавейка, титан, сталь тонкого сечения;
- AC/DC-аппарат — универсальное решение, с которым можно вести обе категории работ.
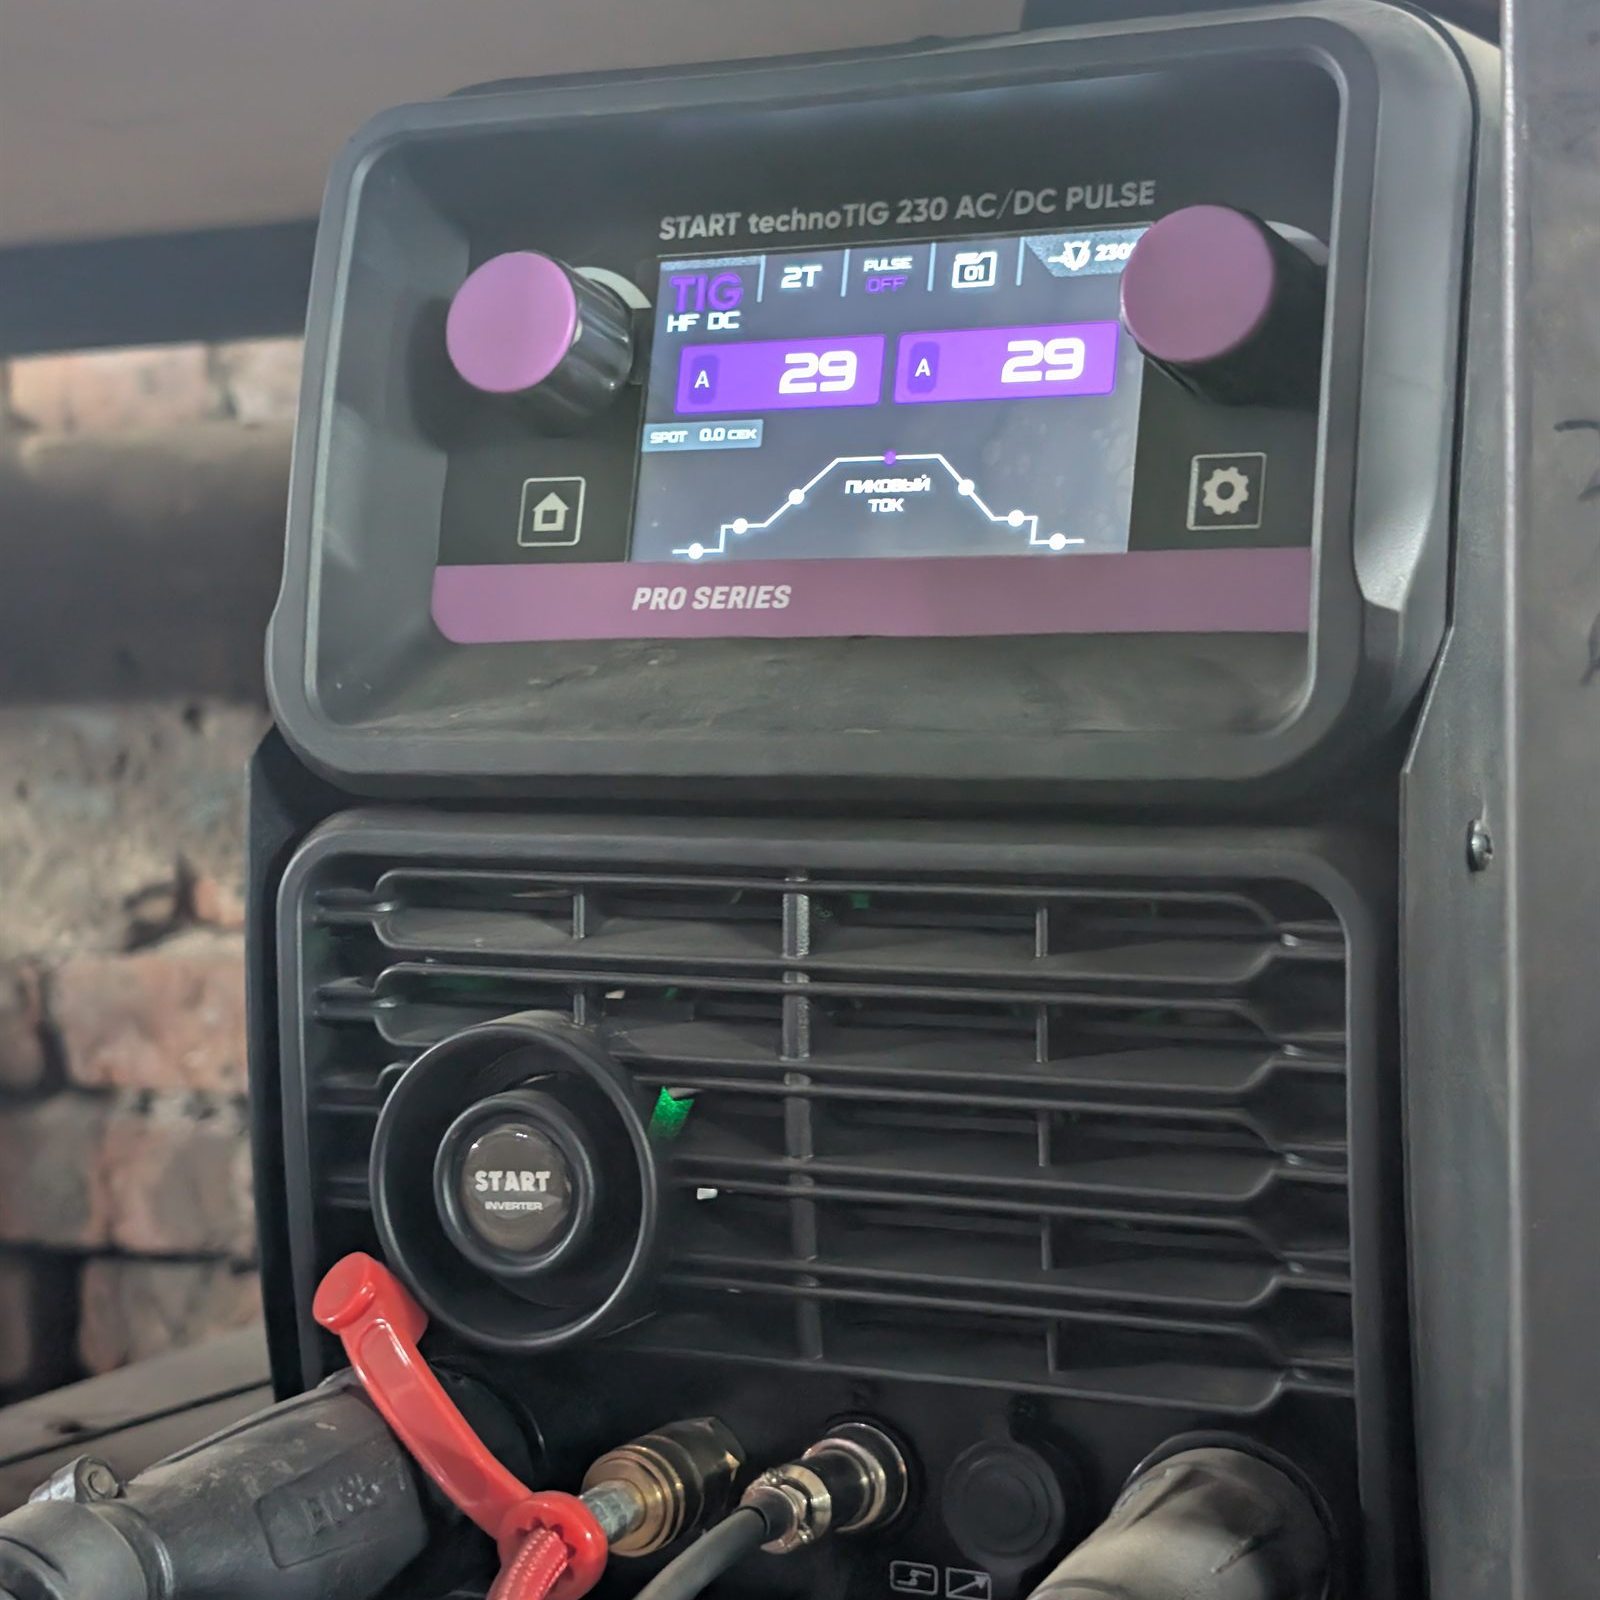
Мы работаем на TechnoTIG 230 AC/DC — аппарате с точной настройкой тока. Это принципиальный момент для тонкого кузовного металла: погрешность в несколько ампер означает либо непровар, либо прожог и поведённую деталь.
На тонком металле важно контролировать не только силу тока, но и его нарастание и спад. Плавный старт и затухание позволяют проварить кромку, не оставив прожога и не «закалив» металл.
Где аргон применяется в кузовном ремонте
- алюминиевые кузовные панели и капоты;
- радиаторы, интеркулеры, патрубки;
- впускные и выпускные системы, коллекторы;
- кронштейны и крепления из алюминия;
- трещины в литых деталях (с подогревом);
- элементы нержавеющей отделки и выхлопа.
Тонкий алюминий боится перегрева: металл ведёт «волной», а рядом отслаивается покрытие. Поэтому мы не варим длинными швами — ведём короткими участками с паузами и контролем температуры.
Как готовят металл перед сваркой
- Механически снимают оксидную плёнку щёткой из нержавейки (не стальной, чтобы не занести ржавчину).
- Обезжиривают ацетоном или специальным составом.
- Разделку кромок делают под толщину металла.
- Фиксируют деталь струбцинами, чтобы её не повело при нагреве.
- При сварке литья деталь при необходимости подогревают.
Типичные ошибки
- попытка варить алюминий обычным полуавтоматом;
- работа без снятия оксидной плёнки;
- слишком большой ток на тонком металле — прожог;
- сплошной шов без пауз — «вертолёт» и трещины после остывания;
- сварка грязного или замасленного металла — поры и непровар;
- отсутствие защиты ванны аргоном при низком расходе газа.
Почему важно и то, чем варить, и как
Даже хороший аппарат не компенсирует отсутствие опыта: алюминий «узнаётся» руками. Мы отрабатываем режимы на образцах той же толщины, что и деталь, прежде чем подходить к ремонту.
О стоимости аргонных работ и условиях — на странице раздела «Аргон» и в общем прайс-листе.
| Задача | Режим | Особенность |
|---|---|---|
| Тонкий алюминий (кузов) | AC, малый ток | Короткие швы, контроль нагрева |
| Толстый алюминий | AC, повышенный ток | Разделка кромок, присадка |
| Нержавейка | DC, обратная полярность | Защита от перегрева, минимум окалины |
| Литьё (ремонт трещин) | AC + подогрев | Подготовка кромок, медленное остывание |
Покажите деталь — скажем, ремонтопригодна она или нужна замена. Стерлитамак, ул. Халтурина, 202. Телефон: 8 (903) 310-19-53.